


O que causa o Flash na moldagem por injeção?
As causas do flash são numerosas e incluem:
incompatibilidades de linha de partição
ventilação inadequada
baixa pressão de fixação
Baixa viscosidade
fluxo irregular
Algumas dessas questões estão relacionadas ao ferramental, mas outras são função do processamento.
Incompatibilidades de linha de partição
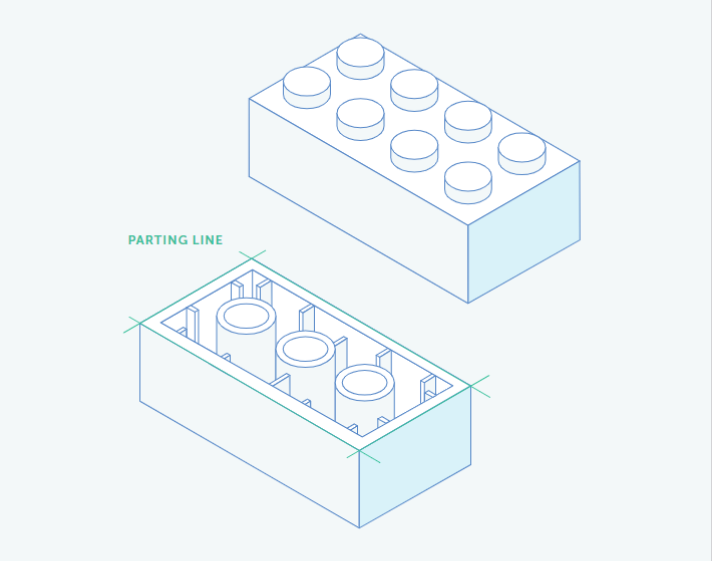
O flash geralmente ocorre quando o material é forçado para fora da cavidade do molde na linha de partição, o ponto onde as duas metades de um molde de injeção se separam para liberar a peça plástica. Durante a etapa de injeção no processo de moldagem, essas duas metades se unem e permanecem fechadas. Se as metades não se alinharem corretamente, o plástico derretido escapa pelas aberturas e produz rebarbas.
Durante o processo de fabricação da ferramenta, os fabricantes de moldes procuram evitar rebarbas por meio de um processo conhecido como encaixe do molde. Ajustando as metades do molde para que elas se unam completamente e alinhando as metades conforme necessário, um fabricante de ferramentas habilidoso pode eliminar lacunas que poderiam permitir a infiltração de material fundido.
Com o tempo, porém, as ferramentas se desgastam. A pressão pode deformar as superfícies metálicas das placas e as cavidades do molde desgastadas não se encaixam perfeitamente. Geometrias complexas de peças podem complicar o fechamento do molde, e contaminantes como poeira, sujeira e resíduos podem impedir que as metades de um molde fechem corretamente. Nessas situações, as ferramentas podem ser limpas e remontadas.
Ventilação inadequada
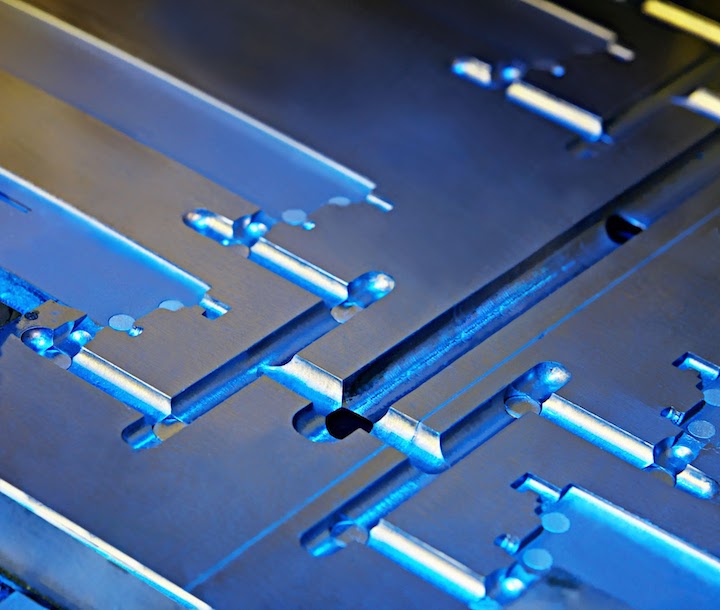
Os fabricantes de ferramentas cortam as aberturas em moldes para que o ar possa escapar e o plástico derretido possa preencher completamente a cavidade. Sem aberturas de ventilação, o ar ficaria preso e comprimido, causando a queima do plástico. As aberturas de ventilação são normalmente recursos padrão em moldes de injeção, mas a ventilação inadequada ainda pode causar flashes.
As aberturas precisam ser grandes o suficiente para que o ar seja expelido durante a injeção, mas pequenas o suficiente para que o plástico derretido não escape. O número de aberturas, a profundidade da ventilação e os locais das aberturas são considerações importantes. A ventilação também apoia o processo de moldagem por injeção, reduzindo a pressão de injeção necessária para que as metades do molde não se separem.
Pressão de fixação insuficiente
A pressão de fixação, uma medida da força necessária para manter o molde fechado durante a injeção, está relacionada à formação de rebarbas. A pressão muito alta ou muito baixa pode ser problemática.
Se a pressão no molde for maior que a pressão de fixação da máquina de moldagem por injeção, as duas metades da ferramenta poderão ser separadas.
Se a pressão de fixação não for alta o suficiente para resistir a essa força, o plástico poderá vazar do molde, mesmo que as duas metades da ferramenta se encaixem bem.
Baixa viscosidade e fluxo irregular
As condições de processamento também podem contribuir para a formação de rebarbas, fazendo com que os plásticos fluam muito rapidamente (baixa viscosidade) ou preencham o molde muito rapidamente. Exemplos dessas condições de processamento incluem temperaturas de fusão muito altas, tempos de permanência muito longos, umidade residual de secagem inadequada e uso excessivo de refrigerantes.
Como solucionar problemas de flash de moldagem por injeção
Em geral, o padrão da indústria para flash de molde é inferior a {{0}}.004" (0,10 mm). Para colocar isso em perspectiva, você não se sentiria qualquer coisa afiada se você passar o dedo ao longo da borda da peça. É possível piscar de 0,002" (0,05 mm) ou menos, mas requer maior atenção durante o projeto de ferramentas, construção e ajuste do molde. Níveis mais baixos de flash também aumentam os custos de ferramentas.
Se suas peças moldadas por injeção precisam desses níveis mais baixos de flash, a Fictiv recomenda compartilhar seus requisitos durante a cotação e o DFM. Normalmente, a eliminação de rebarbas é de responsabilidade do parceiro de moldagem. Alguns parceiros podem propor cortar o flash manualmente, mas essa pode não ser a solução ideal. O corte manual requer mão de obra extra e podem ocorrer variações entre peças. Além disso, se o piscar for excessivo quando a ferramenta for nova, o problema provavelmente piorará à medida que a ferramenta se desgastar.
Se suas peças apresentarem rebarbas excessivas, a Fictiv recomenda pedir ao seu parceiro de moldagem para executar algumas etapas específicas de solução de problemas e resolver problemas nestas áreas:
incompatibilidades de linha de partição
ventilação insuficiente
pressão de fixação insuficiente
baixa viscosidade e fluxo irregular
deflexão do molde durante o preenchimento
Incompatibilidades de linha de partição
Peça ao seu parceiro de moldagem para garantir que as duas metades da ferramenta estejam alinhadas corretamente e que não haja lacunas. Esse processo é conhecido como spotting e é feito aplicando tinta em uma metade da ferramenta e fechando as duas metades. Ao transferir a tinta para a outra metade do molde, as manchas revelam problemas que exigem encaixe adicional no molde. A tinta azul é usada nos Estados Unidos e a tinta vermelha é usada na China.
Ventilação insuficiente
Se as peças moldadas a partir de ferramentas novas apresentarem rebarbas excessivas, peça ao seu parceiro para confirmar se a sua ferramenta contém respiradouros. Às vezes, as fábricas podem pular esta etapa. Se existirem aberturas de ventilação, descubra se elas estão espaçadas de 1" a 2". Além disso, pergunte ao seu parceiro de moldagem se as aberturas têm a profundidade adequada, uma vez que a profundidade da ventilação depende do plástico que está sendo moldado. Se suas peças já estão em produção há algum tempo e o flash está aparecendo agora, limpar as aberturas de ventilação pode ser a solução.
Pressão de fixação insuficiente
A moldagem por injeção tem três etapas: enchimento, embalagem e retenção. O flashing pode ocorrer durante qualquer um desses três estágios, então comece pedindo ao seu moldador para produzir algumas peças somente de preenchimento. Se a rebarba for excessiva, peça ao seu moldador para verificar a tonelagem de fixação da prensa e para limpar quaisquer detritos do molde. A tonelagem é a força de fixação que a prensa de moldagem por injeção pode produzir.
Se ocorrer flash durante os estágios de embalagem ou retenção, seu moldador pode precisar ajustar a embalagem e manter a pressão. Durante o empacotamento, material adicional é injetado no molde para compensar o encolhimento e o refluxo. Durante a fase de retenção, o material plástico é mantido em equilíbrio de pressão até que as comportas congelem e esfriem.
Baixa viscosidade e fluxo irregular
A temperatura de fusão é a temperatura na qual os pellets de plástico sólido usados na moldagem por injeção derretem ao sair do bico e entrar no molde. Os fabricantes de plásticos fornecem uma faixa de temperatura de fusão, mas plásticos diferentes têm faixas diferentes. Também pode haver variações de lote para lote entre polímeros que possuem a mesma fórmula básica.
Os moldadores por injeção monitoram cuidadosamente as temperaturas de fusão, mas às vezes ocorrem problemas como baixa viscosidade e fluxo irregular. Como os plásticos que fluem muito rapidamente ou de forma irregular podem causar rebarbas, a Fictiv recomenda pedir ao seu parceiro de moldagem para verificar se a temperatura de fusão na máquina de moldagem por injeção está dentro da faixa recomendada pelo fabricante do material.
Deflexão do molde durante o preenchimento
Finalmente, o flash pode ser causado pela deflexão do molde durante a fase de enchimento. Geralmente, esse tipo de distorção da ferramenta é o resultado de pressões de fixação e de cavidade. Peça ao seu parceiro de moldagem para verificar os relógios comparadores na placa do ferramental. Para evitar a deflexão do molde, podem ser necessárias ferragens de suporte adicionais para a ferramenta.
A melhor maneira de lidar com o Flash para moldagem por injeção
Há muitas coisas que podem dar errado e causar mofo, mas um parceiro qualificado pode ajudá-lo a acertar. É por isso que o Fictiv, seu sistema operacional para peças mecânicas personalizadas, é a escolha inteligente para o seu próximo projeto de moldagem por injeção de plástico. Temos os recursos e o conhecimento para resolver problemas de rufos e fornecer as peças moldadas por injeção de qualidade que você precisa. Crie uma conta e receba um orçamento instantâneo hoje mesmo!